
Corte láser de acero al carbono
Es lo que más cortamos: calidades de S235 a S690, de 0,5 a 30 mm. En chapa de 1 mm el láser va a 90 metros por minuto; en 3 mm, entre 25 y 40. El canto sale limpio y la pieza puede ir directa a plegar o a soldar.
Cortamos chapa con láser de fibra en San Antonio de Benagéber, a las afueras de Valencia. Nos mandas el plano, te damos precio y plazo, y cuando está lo recoges en la planta o te lo llevamos nosotros.
Si fabricas en Valencia y necesitas piezas de chapa cortadas a medida con láser CNC, nos tienes cerca: la planta está en San Antonio de Benagéber, saliendo de la ciudad por la CV-35. Llevamos más de 40 años cortando, plegando y soldando chapa para la industria.
Trabajamos a partir de tu plano y lo revisamos antes de cortar. Si vemos un taladro demasiado justo o una esquina que va a dar problemas en la plegadora, te lo decimos antes de gastar la chapa.
Nos da igual una pieza suelta para un prototipo que una serie larga. El programa de corte es el mismo, así que la primera pieza sale como la última.


Lo que corta nuestro láser


Planta certificada ISO 9001:2015 por AENOR. Velocidad y repetibilidad, datos del fabricante de la máquina.
Pásanos el plano y te contestamos con precio y fecha.
PRESUPUESTO DE CORTE LÁSER(34) 961 351 027herga@herga.esEstar cerca tiene ventajas que no salen en un presupuesto. Estas son las que más usan nuestros clientes de Valencia.
El láser de fibra corta rápido y fino. Para ti son dos cosas: piezas que encajan a la primera y un precio por pieza que no se dispara cuando el contorno se complica.
Estos son los tres números que más nos preguntan:


Dinos qué metal es y qué espesor, y te decimos si entra.
PIDE PRESUPUESTO(34) 961 351 027herga@herga.esLos cuatro cortan chapa, pero no dejan el mismo canto ni cuestan lo mismo. El láser no necesita utillaje: va del archivo a la pieza, y por eso sirve igual para una unidad que para mil.
El plasma y el oxicorte tienen su sitio en los espesores gruesos, a cambio de un canto con escoria que hay que repasar. El punzonado gana cuando la chapa es fina y lleva muchos agujeros iguales.
Si dudas, mándanos el plano. Tenemos láser y punzonadora, así que podemos recomendarte el que más te conviene.


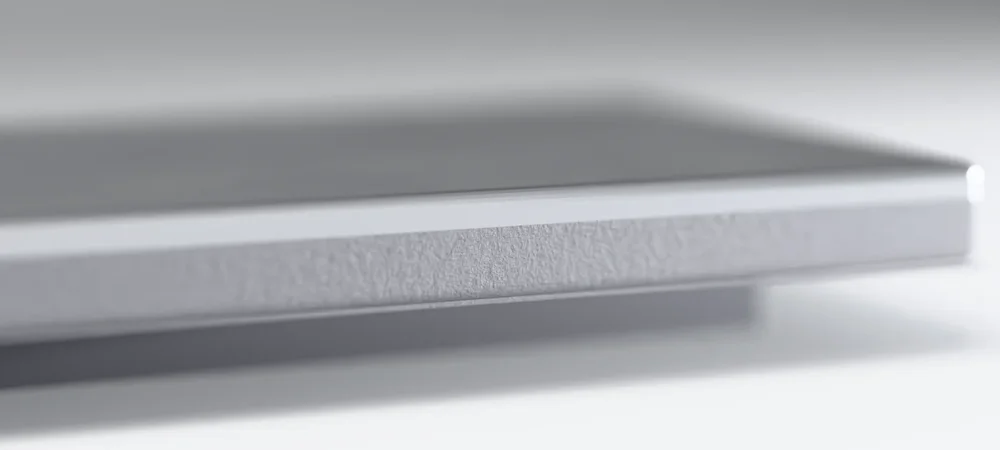
Láser de fibra. Estrías finas y regulares en todo el canto, arista viva sin redondeo ni rebaba y la cara de abajo limpia, sin escoria.
Plasma. Canto más basto y con un ligero bisel, una banda de calor junto a la arista y escoria pegada abajo, que hay que repasar.
Oxicorte. Estrías anchas y arrastradas, la arista redondeada por el calor y mucha escoria abajo: la pieza pide amolar.
Punzonado. Arriba, la franja bruñida que corta el punzón; debajo, la zona de rotura, mate y granulada, y una ligera rebaba en la cara de abajo.
| Característica |  Láser de fibra |  Plasma |  Oxicorte |  Punzonado |
|---|---|---|---|---|
| Precisión | Muy alta±0,1–0,2 mm en Herga | Media | Baja | Alta |
| Zona afectada por el calor | Mínima | Mayor | Muy amplia | Ninguna: es un corte mecánico |
| Utillaje | Ningunodirecto desde tu archivo | Ninguno | Ninguno | Punzones y matrices para cada forma |
| Geometrías | Cualquier contorno | Contornos sencillos | Contornos sencillos | Formas estándar y repetitivas |
| Canto | Limpio, sin rebabas | Con escoria y bisel | Con escoria, pide repaso | Limpio |
| Dónde rinde mejor | Chapa fina y mediahasta 30 mm en acero | Espesores medios y gruesos | Grandes espesores de acero | Chapa fina con muchos agujeros iguales |
En Herga tenemos corte láser y punzonado: elegimos el proceso según la pieza, la cantidad y el material.
¿Dudas entre dos procesos? Con el plano delante te lo decimos.
CONSULTA TU PIEZA(34) 961 351 027herga@herga.esCada metal pide su gas, su potencia y su velocidad. Estos son los espesores que cortamos en la planta.
Es lo que más cortamos: calidades de S235 a S690, de 0,5 a 30 mm. En chapa de 1 mm el láser va a 90 metros por minuto; en 3 mm, entre 25 y 40. El canto sale limpio y la pieza puede ir directa a plegar o a soldar.

AISI 304, 316, 310, 430 y dúplex, hasta 30 mm. Lo cortamos con nitrógeno para que el canto no se oxide: es lo que hace falta si la pieza va a alimentación, a farmacia o queda a la vista.

El aluminio refleja el haz, y por eso no todos los láseres lo cortan bien. Con fibra cortamos las series 1000, 3000, 5000 y 6000, de 0,8 a 30 mm, y la pieza sale lista para anodizar, pintar o montar.

Hasta 12 mm en cobre electrolítico C101 y C110. Es de los metales más difíciles de cortar con láser, y casi todo lo que hacemos con él son pletinas y busbars para cuadros eléctricos.

CuZn37, CuZn40 y latón naval CuZn40Sn1, de 0,5 a 15 mm. Ajustamos el corte para que el zinc no se evapore de más y el canto conserve su color.

La de las envolventes y los armarios que van a la intemperie. La cortamos cuidando que el zinc se conserve lo más entero posible junto al canto.
¿No ves tu metal o tu espesor? Pregunta, que igual entra.
CONSULTA TU MATERIAL(34) 961 351 027herga@herga.esEn chapa fina y media trabajamos entre ±0,1 y ±0,2 mm, según el material, el espesor y la forma. El canto lo clasifica la norma ISO 9013, y nosotros nos movemos entre Q1 y Q3.
Las cotas que no llevan tolerancia en el plano siguen la ISO 2768-mK. Si no sabes cuál necesitas, te ayudamos a calcularla: apretar una tolerancia que no hace falta solo encarece la pieza.


Q1, la más fina. Estrías apenas marcadas y canto casi a escuadra. Para piezas vistas o que van a pulido o pintura.
Q2, la habitual. Estrías visibles y alguna gota pequeña abajo, que se quita con facilidad. La calidad de la mayoría de piezas de montaje.
Q3, la más basta. Estrías marcadas y arrastradas, con gotas de escoria en la cara de abajo. Suficiente para piezas que van a soldadura o que no se ven.
Marca en el plano dónde importa la tolerancia y lo repasamos juntos.
PIDE PRESUPUESTO(34) 961 351 027herga@herga.esDepende de la pieza, y por eso no trabajamos con tarifa: te damos precio con tu plano. Esto es lo que más lo mueve:
Un acero al carbono de 2 mm y un inoxidable de 10 mm no cuestan lo mismo: cambia el precio de la chapa y lo que tarda el láser.
Cada contorno y cada agujero son metros de corte. Una pieza llena de taladros pequeños pasa más tiempo en la máquina.
Cuantas más piezas caben en una chapa, menos material se tira y menos pesa la preparación en cada una.
Una tolerancia muy justa o un canto preparado para pintar piden cortar más despacio.
Si después hay que plegar, soldar o pintar, va todo en la misma propuesta y te ahorras llevar las piezas de un taller a otro.
El habitual es de tres semanas. Si lo necesitas antes, dilo al pedir precio.
Antes de cortar miramos el diseño contigo. Estos son los ajustes que más se notan.


Detalle AAgrupa referencias del mismo material y espesorEn un mismo pedido se anidan juntas y se aprovecha mejor la chapa.
Detalle BEnvía el DXF a escala 1:1Limpio, sin líneas duplicadas y con el espesor y la cantidad.
Detalle CPide tolerancias estrechas solo donde importanEn el resto, la tolerancia general es suficiente.


Detalle DRedondea las esquinas interioresSiempre que la pieza lo permita: el corte es más rápido y la pieza más resistente.


Detalle EEvita taladros más pequeños que el espesor de la chapaSi los necesitas, los resolvemos con otro proceso.
¿Lo revisamos juntos? Mándanos el plano y te decimos qué cambiaríamos para que salga más barata, sin tocar lo que importa.
CALCULA EL PRECIO DE TU PIEZA(34) 961 351 027herga@herga.esUn haz de luz muy concentrado funde el metal en una línea más fina que un milímetro, y un chorro de gas se lleva lo fundido por debajo de la chapa. Lo que queda arriba es tu pieza, con el canto limpio.

Recreación 3D en tiempo real
MaterialAcero al carbonoGasOxígenoEspesor de la chapa4 mm
El láser atraviesa la chapa en un punto que no molesta: el centro de un taladro o el material que sobra. En el borde de la pieza, nunca.
Taladros y colisos se cortan antes que el contorno. La pieza sigue agarrada a la chapa y cada agujero cae en su cota.
Con oxígeno en el acero al carbono, y con nitrógeno cuando el canto tiene que salir sin óxido, como en el inoxidable o en una pieza que va a pintura.
Sale sin rebabas. Si lleva pliegues o soldadura, pasa a la plegadora o al soldador sin salir de la planta.
Recreación en cámara lenta: en nuestra planta el láser corta hasta 90 metros por minuto en chapa de 1 mm.
¿Tienes el DXF? Mándalo y te decimos cómo sale.
ENVÍANOS TUS PLANOS(34) 961 351 027herga@herga.esLa pieza que sale del láser no tiene que viajar: aquí mismo se pliega, se suelda, se mecaniza y se monta. Un solo pedido y un solo responsable.
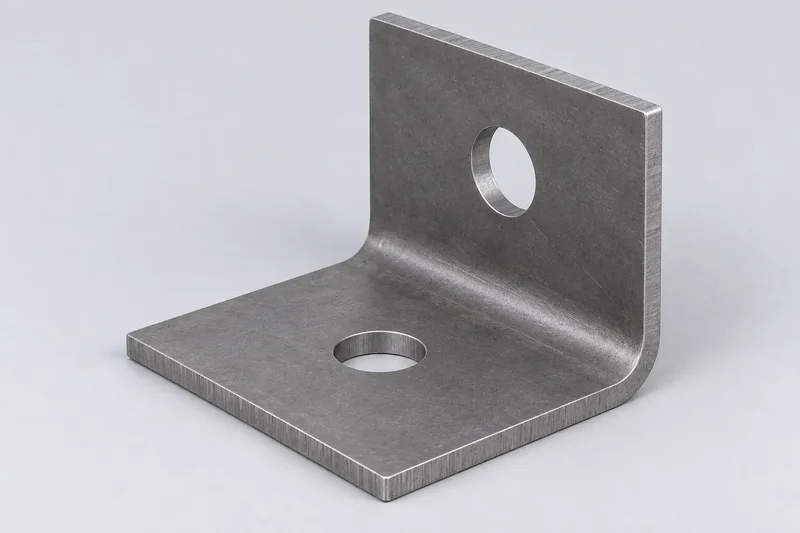
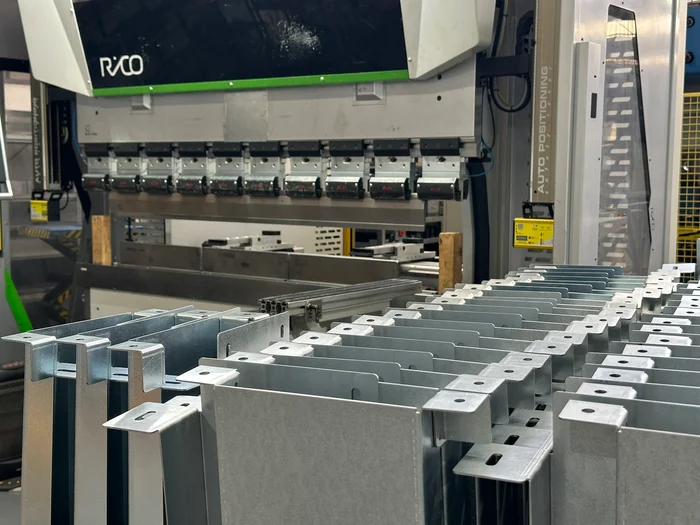 Plegado de chapaPlegado CNC con tolerancias estrechas
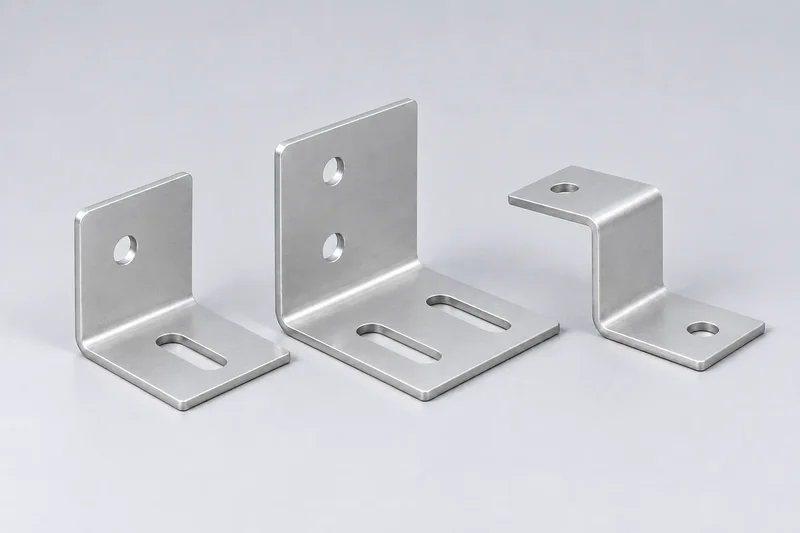
 Corte y punzonadoPara series con muchos agujeros iguales
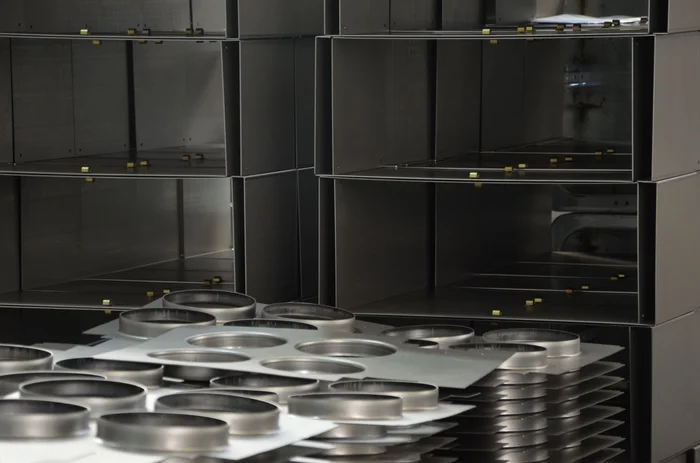 Soldadura TIG, MIG y robotizadaConjuntos soldados a partir de piezas cortadas
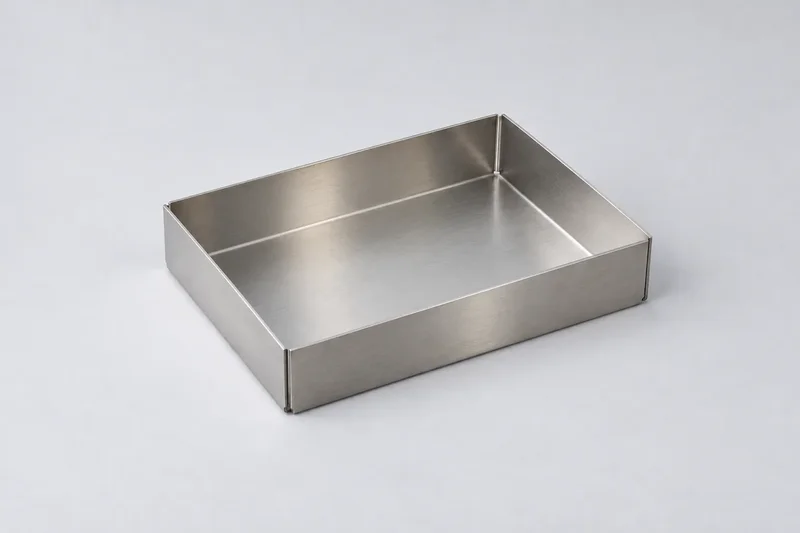
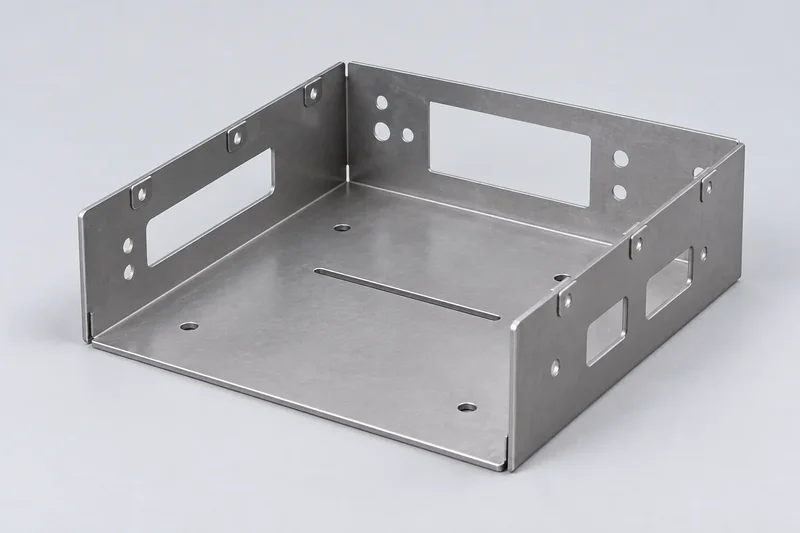
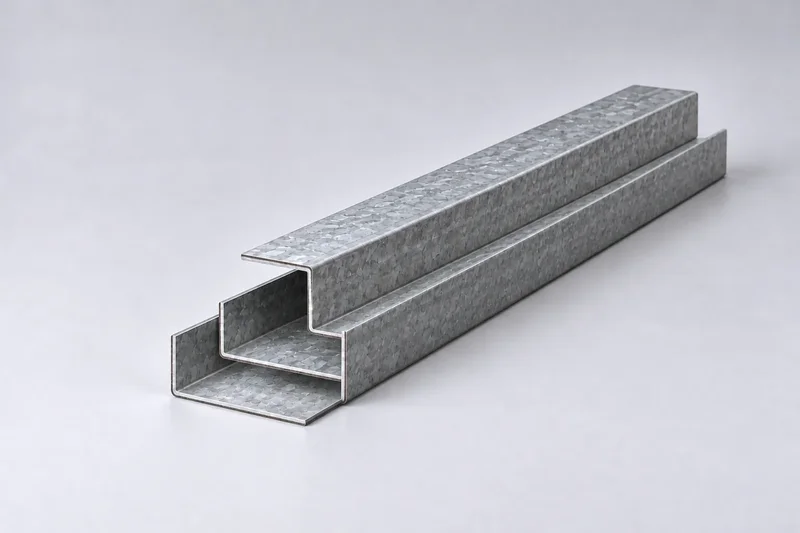
 Envolventes metálicasCajas, armarios y carcasas a medida
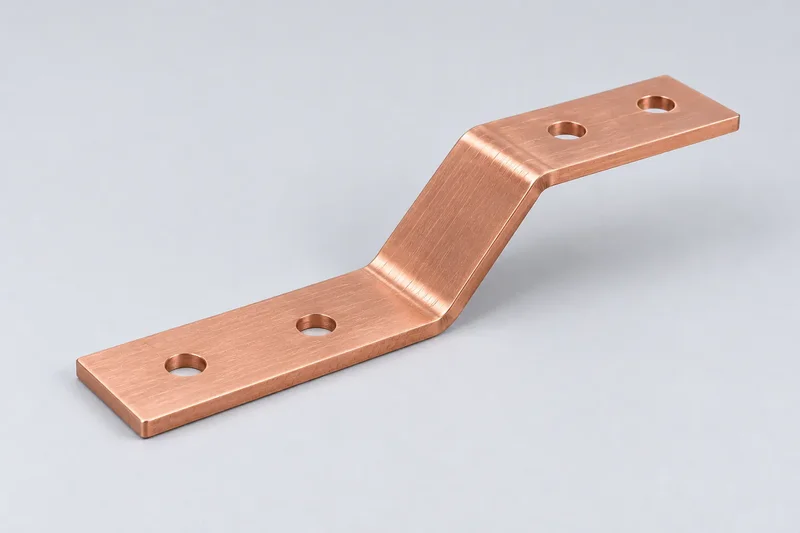
 Busbars de cobre y aluminioBarras colectoras cortadas con láser
 Mecanizado CNCRoscas, avellanados y cotas que el láser no hace
Pide el conjunto entero y te lo damos en una sola propuesta.
PRESUPUESTO DEL CONJUNTO(34) 961 351 027herga@herga.es
Herga es una empresa familiar de fabricación metálica. Empezamos en 1985 y seguimos en San Antonio de Benagéber con la misma idea: que quien nos manda un plano hable con alguien que sabe cómo se fabrica.
Tenemos la planta certificada ISO 9001:2015 por AENOR y un equipo técnico que revisa cada plano antes de cortarlo. Si algo no va a salir bien, es mejor saberlo antes de pagar la chapa.
Desde aquí servimos también a clientes del resto de España. Si no estás en Valencia, tienes los detalles en la página de corte láser de chapa.
Tres cosas que no dependen de la máquina.
Estamos en San Antonio de Benagéber. Ven a ver la planta cuando quieras.
HABLA CON NOSOTROS(34) 961 351 027herga@herga.esEn cualquiera de estos formatos, con el material, el espesor y la cantidad.
DXFDWGSTEPIGESPDF acotado
Revisamos la pieza y te contestamos con una propuesta. Si vemos algo que abarata el corte, va dentro.
Cortamos, revisamos y te avisamos. Pasas por la planta o lo entregamos con nuestro transporte.
¿Tienes el plano? Mándalo con el material, el espesor y la cantidad, y te contestamos con precio y plazo.
(34) 961 351 027herga@herga.esEnvíanos tus planosEn San Antonio de Benagéber, en la calle Vereda Real, 22, saliendo de Valencia por la CV-35. Puedes venir a verla: avísanos antes y te la enseñamos.
Sí. La carga y descarga es de lunes a viernes, de 7:00 a 14:30, y te avisamos cuando el pedido está listo.
Sí, con nuestro propio transporte. Dinos dónde descargas al pedir precio y lo dejamos indicado en la propuesta.
El habitual es de tres semanas. Si lo necesitas antes, dilo al pedir precio y te decimos si llegamos.
Sí. Cortamos desde una pieza hasta series largas con el mismo programa, así que el prototipo y la serie salen iguales.
Acero al carbono de 0,5 a 30 mm, acero inoxidable hasta 30 mm, aluminio de 0,8 a 30 mm, cobre hasta 12 mm y latón de 0,5 a 15 mm, además de chapa galvanizada. Cerca del máximo, cuéntanos qué canto necesitas y te decimos cómo sale.
Chapas de hasta 3.000 × 1.500 mm, tanto en corte láser como en punzonado.
En chapa fina y media, entre ±0,1 y ±0,2 mm, según el material, el espesor y la forma. Las cotas sin tolerancia en el plano siguen la ISO 2768-mK.
DXF, DWG, STEP, IGES o un PDF acotado, con el material, el espesor y la cantidad. Puedes adjuntarlos en el formulario o mandarlos a herga@herga.es.
Depende del material, del espesor, de los metros de corte y de la cantidad. No trabajamos con tarifa: te damos precio con tu plano.
Sí. Después del láser la pieza puede pasar a plegado de chapa, soldadura, mecanizado o montaje sin salir de la planta, y va todo en la misma propuesta.
Sí, enviamos a toda España. Tienes los detalles en la página de corte láser de chapa.
Mándanos el plano y te contestamos con precio y plazo. Si prefieres hablarlo, llama o pásate por la planta.
Usaremos tus datos solo para responder a tu solicitud. Política de privacidad.